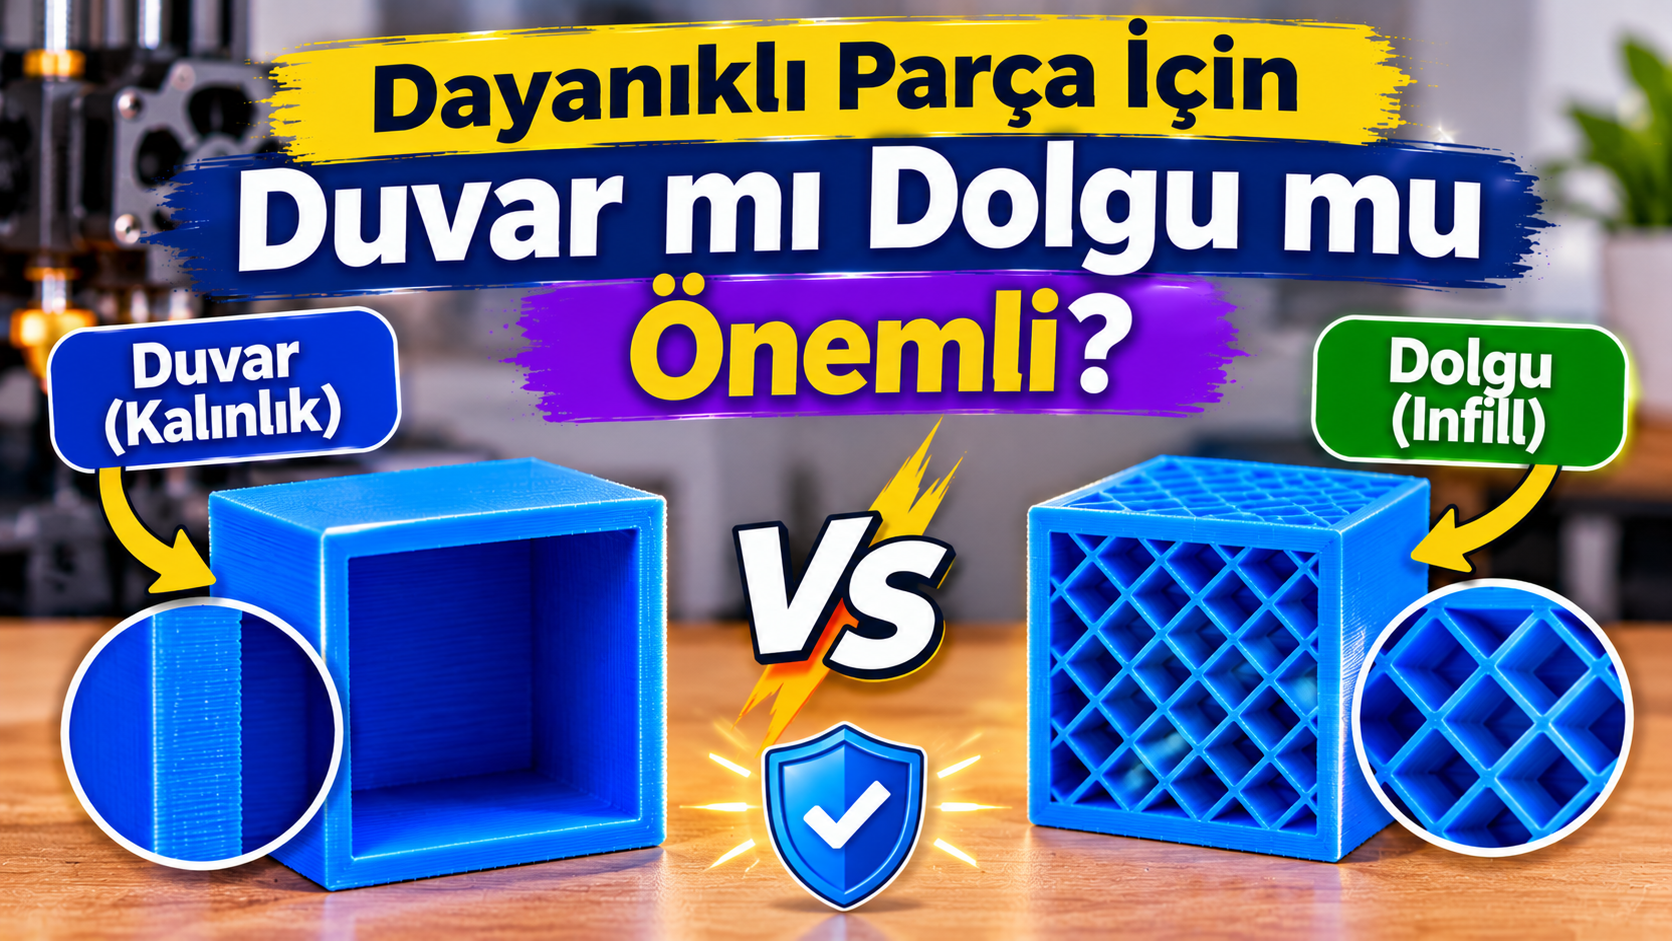
Dayanıklı bir parça basmak istediğinizde ilk akla gelen şey genelde dolgu oranını artırmaktır. Oysa çoğu durumda doğru cevap
önce duvar sayısını artırmaktır. Bu konuda duvar ile dolgunun gerçekte ne yaptığını, parça tipine göre hazır ayarları ve dayanıklılığı etkileyen diğer faktörleri anlatıyoruz. Son güncelleme: Kasım 2026.
Kısa Cevap: Önce Duvar
Bir 3D baskı yapısal olarak içi dolu bir blok gibi değil, içi boş bir boru veya I-kiriş gibi davranır. Eğilme, burulma ve darbe kuvvetleri parçanın dış yüzeyinde yoğunlaşır. Dış kabuğu oluşturan duvarlar (perimeter, wall loop) bu bölgede sürekli ve iyi bağlı plastik sağlar. Dolgu ise çoğunlukla dış kabuğu ve üst katmanları içeriden destekler.
- Duvarı 2'den 4'e çıkarmak, çoğu zaman dolguyu iki katına çıkarmaktan daha çok dayanım katar ve daha az filament harcar.
- Bir karşılaştırmada dolguyu %20'den %80'e çıkarmak dayanımı yaklaşık %25 artırırken %150 daha fazla malzeme kullandı. Duvarı 2'den 5'e çıkarmak ise dayanımı %60'tan fazla artırırken sadece yaklaşık %20 daha fazla malzeme kullandı.
- 4 duvar ve %15 gyroid dolgu, çoğu işlevsel parçada 2 duvar ve %40 grid dolgudan hem daha dayanıklı hem daha hızlı basılır.
Dolgu Yüzdesi Ne Anlama Gelir?
Dolgu oranı sadece parçanın içini ne kadar doldurduğunuzu gösterir, duvarlar ve üst/alt katmanlar her zaman katıdır. %20 dolgu, iç hacmin yaklaşık %80'inin boş olduğu anlamına gelir. Dolguyu artırmak süreyi ve filamenti hızla artırır, dayanıma katkısı ise duvara göre sınırlıdır. Dolgunun asıl işi üst yüzeyleri taşımak ve dış kabuğu içeriden desteklemektir.
Parça Tipine Göre Hazır Ayarlar
- Estetik ve ölçü deneme parçaları: 2 duvar, %10-15 dolgu.
- Günlük ev parçaları (tutucu, organizer, stand): 2-3 duvar, %15-20 dolgu, grid veya gyroid.
- Genel işlevsel parçalar: 3-4 duvar, %20-30 dolgu, gyroid.
- Yük taşıyan parçalar (braket, klips, aparat): 4-6 duvar, %30-50 dolgu, gyroid. Yön de önemli, aşağıda anlatıyoruz.
- Çok yüklü kritik parçalar: 6-8 duvar ve üzeri, parçayı neredeyse tamamen katı hale getirebilir.
Standart 0,4 mm nozülde her duvar yaklaşık 0,4-0,45 mm genişliktedir. Yani 4 duvar yaklaşık 1,6-1,8 mm kalınlığında bir kabuk demektir.
Dolgu Desenleri
- Gyroid: Üç boyutlu dalga yapısı sayesinde her yönde yaklaşık eşit dayanım sağlar. İşlevsel parçalar için en iyi genel seçimdir. Kararsızsanız %20 gyroid ile başlayın.
- Grid (kare): X ve Y düzleminde güçlü ama Z yönünde zayıf. Aynı katmanda çizgiler çakıştığı için yüksek baskılarda nozül takılabilir.
- Cubic ve triangular: Basınç yüklerinde ve genel amaçlı parçalarda iyi. Adaptive Cubic büyük parçalarda malzeme tasarrufu sağlar.
- Lightning: En hızlı ve en az filament harcayan desen ama sadece üst yüzeyleri destekler, neredeyse hiç dayanım katmaz. İşlevsel parçalarda kullanmayın.
Üst ve Alt Katmanlar
0,2 mm katman yüksekliğinde 4-6 üst ve alt katman yaklaşık 0,8-1,2 mm katı kabuk oluşturur. Bu, yüzeylerin çökmesini ve dolgu deseninin yüzeyden görünmesini engeller. Yük binen düz yüzeylerde üst ve alt katmanları da artırın.
Duvar ve Dolgudan Daha Önemli Olabilecek Üç Etken
1. Baskı Yönü
- Katmanlar arası yapışma, bir 3D baskının en zayıf halkasıdır. Z yönündeki dayanım, XY düzlemindeki dayanımın yaklaşık %30-50'si kadardır.
- Parçayı, yük katmanlara paralel gelecek şekilde yerleştirin. Katmanları ayıran yönde çekme veya eğilme kuvveti uygulanan bir parçayı ayakta basmaktan kaçının.
- Örneğin bir braketi yatay basarsanız katman çizgileri yükü taşır, dik basarsanız katmanlar kırılma yönünde ayrılabilir.
2. Sıcaklık
- Katman yapışmasını artırmak için nozül sıcaklığını normal değerden yaklaşık 5-10°C yüksek tutmak, filamentin önerilen aralığı içinde kalmak şartıyla işe yarar.
- Parça soğutma fanını kısmak da (özellikle PETG, ABS ve ASA'da) katman bağını güçlendirir. Soğutma çok azalırsa köprü ve çıkıntı kalitesi düşer.
3. Malzeme
- PLA sert ama kırılgan, sıcakta yumuşar. İşlevsel parçalarda PETG, ABS, ASA veya naylon daha dayanıklı olabilir.
- Sıcak, nemli veya açık hava kullanımı için malzemeyi buna göre seçin. Malzeme farkı, dolgu ayarından daha büyük sonuç verebilir.
Süre ve Filament Maliyeti
Dolgu oranını artırmak süreyi ve filamenti hızla artırır. Bir 40 mm test küpü %20 dolguda yaklaşık 24 g filament ve 30 dakika sürerken %100 dolguda yaklaşık 79 g ve 76 dakikaya çıkmıştır. Aynı küpte duvarı 2'den 4'e çıkarmak yaklaşık 4,5 g eklerken, dolguyu %20'den %30'a çıkarmak yaklaşık 6,4 g eklemiştir. Yani duvar eklemek gram başına daha fazla dayanım sağlar.
Slicer'da Ayarlar Nerede?
- OrcaSlicer ve Bambu Studio: Process ayarlarında Strength bölümü. Wall loops (duvar sayısı), Sparse infill density (dolgu yoğunluğu) ve Sparse infill pattern (dolgu deseni).
- PrusaSlicer: Print Settings altında Layers and perimeters bölümünde Perimeters, Infill bölümünde Fill density ve Fill pattern.
- Cura: Walls bölümünde Wall Line Count, Infill bölümünde Infill Density ve Infill Pattern.
Önerilen Başlangıç Noktası
Elinizdeki parçanın ne kadar yük taşıyacağından emin değilseniz şu ayarla başlayın:
4 duvar, %20 gyroid dolgu, 4-5 üst ve alt katman. Test edin, yetmezse önce duvarı 5-6'ya çıkarın, sonra dolgunun %30-40'a çıkarılmasını düşünün.
Not: Verilen değerler genel başlangıç noktalarıdır. Gerçek dayanım yazıcıya, malzemeye, sıcaklığa ve baskı yönüne göre değişir. Kritik bir parça için mutlaka kendi testlerinizi yapın.

