Mittwoch um 17:26
Startbeitrag
· bearbeitet 11. Nov.
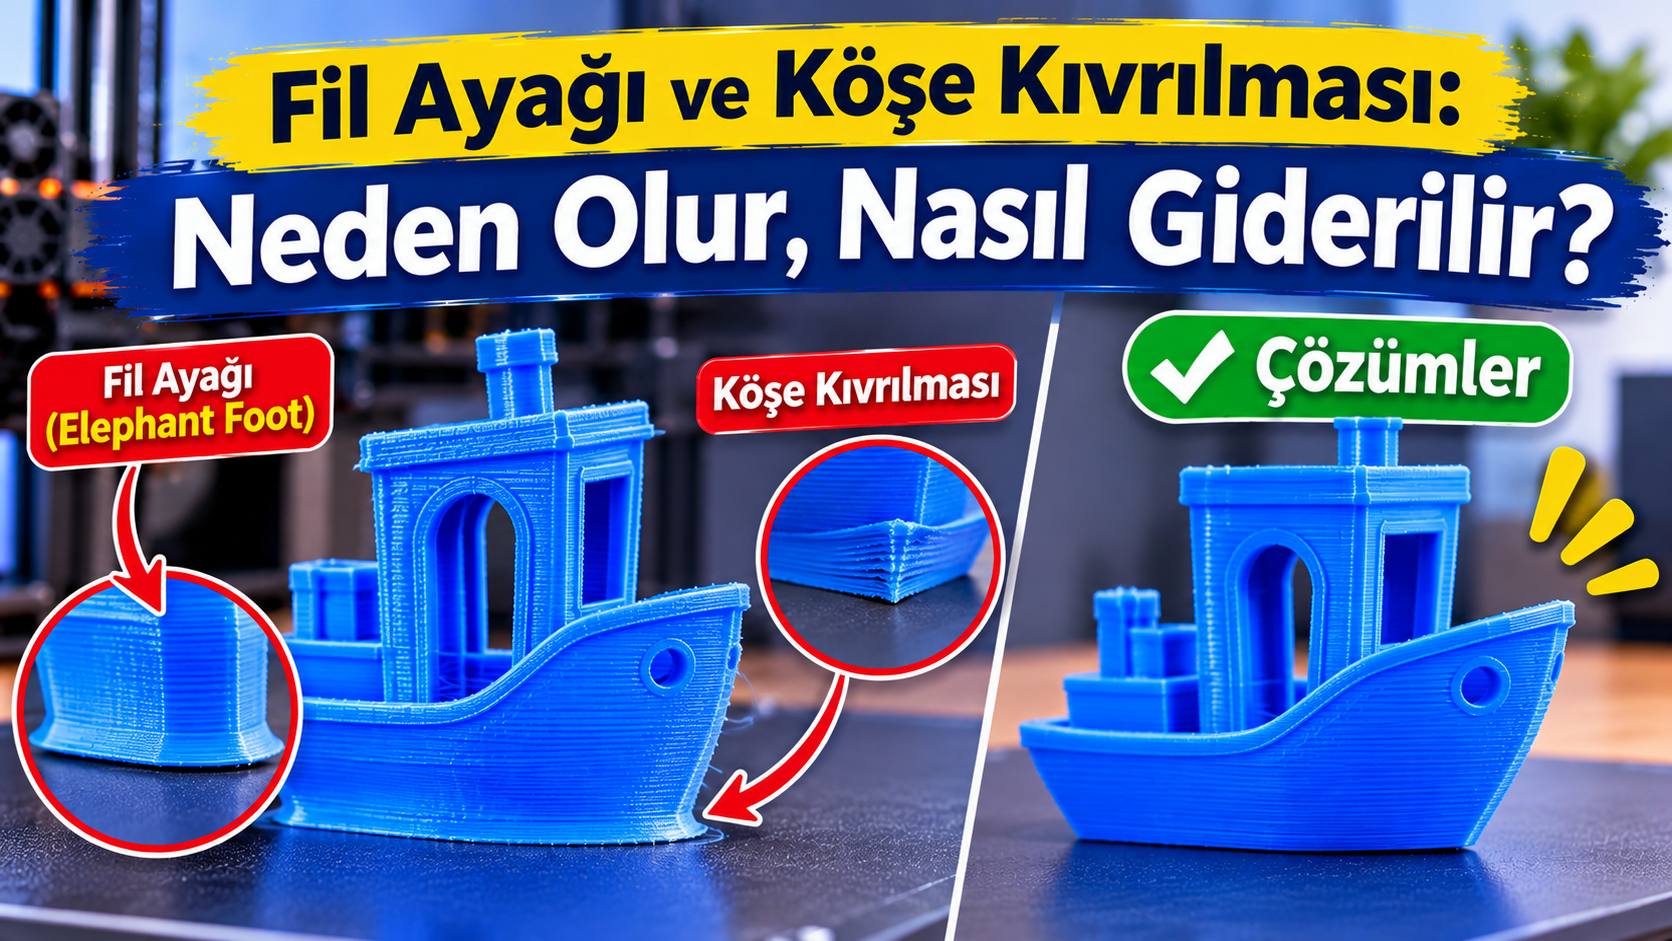
Baskının tabanındaki ilk birkaç katman dışarı doğru taşıp parçanın altı fil ayağı gibi şişiyorsa, ölçüleriniz bozulur ve parçalar birbirine geçmez. Üst katmanlarda ise çıkıntılı köşeler yukarı kıvrılıp nozülün önüne çıkabilir. Bu konuda iki sorunun nedenlerini ve çözümlerini bir arada anlatıyoruz. Son güncelleme: Kasım 2026.
Önce Teşhis: Hangi Sorun Bu?
- Fil ayağı: Sadece en alttaki birkaç katman yukarıdakilerden daha geniş, taban dışarı doğru şişiyor.
- Tabladan kalkma (warping): Köşeler ve kenarlar tablanın üzerinden yukarı kalkıyor. Nedeni genellikle yapışma sorunu veya hızlı soğumadır, kış baskı sorunları konusunda ayrıca anlatıldı.
- Köşe kıvrılması: Baskının daha yukarıdaki katmanlarında, havada kalan köşelerde ve çıkıntılarda plastik yukarı doğru kıvrılıyor.
Fil Ayağı Neden Olur?
İlk katman gereğinden fazla sıcak veya gereğinden fazla ezilmiş olursa, yumuşak kalır ve üstüne binen katmanların ağırlığıyla dışarı itilir. Başlıca üç şüpheli vardır:
- Z-offset çok düşük: Nozül tablaya fazla yakın, ilk katman fazla eziliyor.
- Tabla çok sıcak: İlk katman uzun süre yumuşak kalıyor.
- İlk katmanda fazla plastik veya yetersiz soğutma: Akış fazla veya çizgi genişliği geniş.
Düzeltme Sırası
Aşağıdaki sırayı izleyin. Önce donanım ayarlarını yapın, slicer telafisini en sona bırakın. Telafi, nozül tablaya çok yakınsa veya tabla fazla sıcaksa tek başına sorunu çözmez.
Adım 1: Tablayı ve Z-offset'i Kontrol Edin
- Tabla seviyelemesini yapın veya otomatik seviyelemeyi çalıştırın.
- Z-offset'i 0,05-0,1 mm yükseltin. Test için ilk katman kare test modeli basıp çizgilerin birbirine yapıştığını ama ezilip dışarı taşmadığını kontrol edin.
- Kâğıt testinde, nozül ile tabla arasında kâğıdın hafif sürtünmeyle hareket etmesi yeterlidir.
Adım 2: Tabla Sıcaklığını Düşürün
- İlk katman tabla sıcaklığını 5-10°C düşürün.
- Alternatif olarak ilk katman bittikten sonra tabla sıcaklığını 5°C düşürün, yapışmayı kaybetmeden taban sertleşir.
- Tipik ilk katman tabla sıcaklıkları yaklaşık PLA için 60°C, PETG için 80°C, ABS için 110°C'dir. Filament üreticisinin önerisine de bakın.
Adım 3: İlk Katman Soğutmasını Ayarlayın
- İlk katmanda fanı kapalı tutun, yapışma için gereklidir.
- İkinci katmandan itibaren fanı açın ve 3-4. katmanda hedef hıza çıkarın.
- Fanın çok geç açılması tabanın yumuşak kalmasına neden olur.
Adım 4: İlk Katman Akışını ve Genişliğini Kontrol Edin
- İlk katman akış oranı (first layer flow) %100'ün üstündeyse düşürün.
- İlk katman çizgi genişliği çok genişse azaltın.
Adım 5: Slicer'da Fil Ayağı Telafisini Açın
Bu, ilk katmanı dijital olarak biraz içeri çeker. Son çare olarak kullanın.
- OrcaSlicer ve Bambu Studio: Process ayarlarında (Quality veya Strength bölümü, sürüme göre değişir) Elephant Foot Compensation. 0,1 mm ile başlayın, yetmezse 0,2 mm'ye çıkın.
- PrusaSlicer: Print Settings altında Advanced bölümünde Elephant Foot Compensation. Pozitif değer içeri çekme anlamına gelir, 0,1 mm ile başlayın.
- Cura: Walls bölümünde Initial Layer Horizontal Expansion. Negatif değer girilir, -0,1 mm ile başlayın, gerekirse -0,2 mm.
- Dikkat: Telafiyi fazla artırırsanız taban küçülür veya brim parçadan ayrılır. Küçük adımlarla ilerleyin.
Tasarım Tarafı: Pah (Chamfer) ve Raft
- Pah kırma: Parçanın tabanındaki kenarlara küçük bir pah (örneğin 0,3-0,5 mm) eklerseniz, fil ayağı oluşsa bile ölçü bozulmaz. Kendi modelinizi tasarlıyorsanız en kalıcı çözümdür.
- Raft: Parçayı kalın bir tabanın üzerine basar. Fil ayağını raft'a taşır ve parçadan ayrılması kolay olur, ancak alt yüzey pürüzlü kalır.
Köşe Kıvrılması: Çıkıntılarda Yukarı Kıvrılan Plastik
Havada kalan köşelerde ve eğimli yüzeylerde plastiğin yukarı doğru kıvrılması çoğunlukla fazla sıcaklıktan veya yetersiz soğutmadan gelir. Kıvrılan köşe nozülün önüne çıkıp çarpışmaya, hatta baskının kopmasına yol açabilir.
- Soğutmayı artırın: Parça soğutma fanını yükseltin. Çıkıntı yapılarında fan genellikle yüksek olmalıdır.
- Sıcaklığı düşürün: Nozül sıcaklığını 5°C'lik adımlarla düşürün.
- Çıkıntı hızını azaltın: Slicer'da overhang (çıkıntı) hızı ve "yavaşlat" ayarlarını açın.
- Akışı kontrol edin: Fazla ekstrüzyon kıvrılmayı kötüleştirir. Flow ve Pressure Advance kalibrasyonunu yapın.
- Modelin yönünü değiştirin: Çıkıntıları azaltacak şekilde parçayı döndürün veya destek ekleyin.
Kalibrasyon İçin Test Parçaları
- İlk katman kare testi: Z-offset ve akışı ayarlamak için.
- 20 mm küp: Tabanın şişip şişmediğini ve ölçünün tutup tutmadığını ölçmek için kumpasla kontrol edin.
- Çıkıntı (overhang) test modeli: Farklı açılarda çıkıntıların nasıl basıldığını görmek için.
Not: Değerler genel başlangıç noktalarıdır. Yazıcı, filament ve tabla yüzeyine göre en iyi ayar değişir.

