Montag um 13:49
Startbeitrag
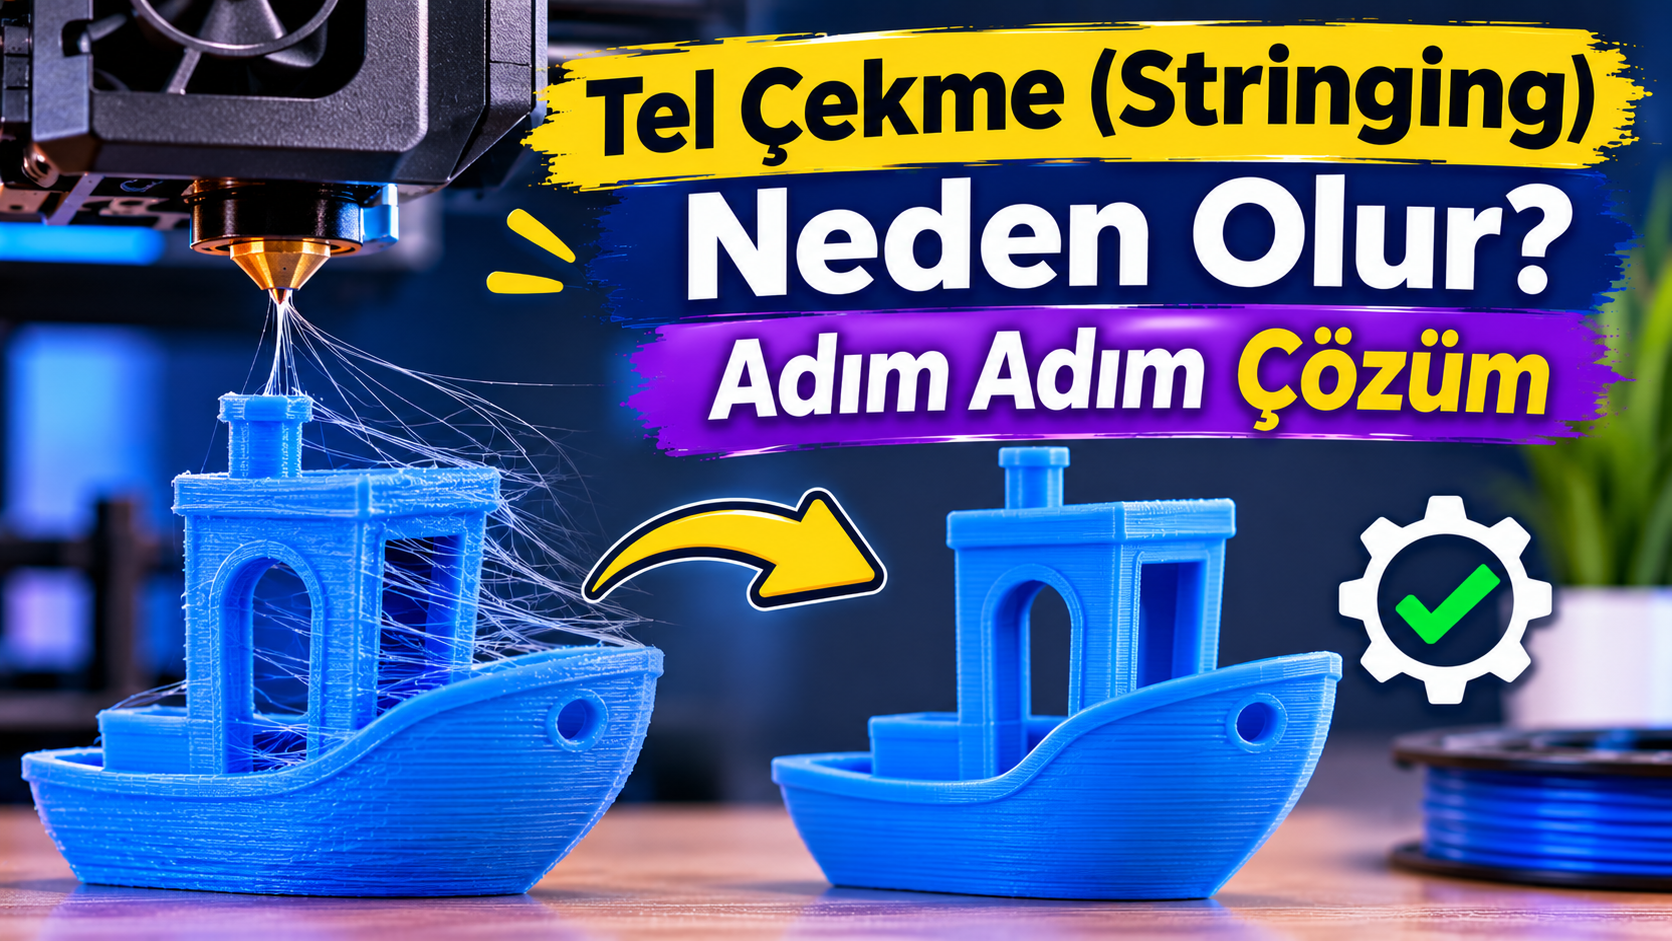
Tel çekme (stringing), nozül baskı sırasında bir parçadan diğerine hareket ederken erimiş plastiğin sızması ve parçalar arasında ince teller bırakmasıdır. Çoğu zaman tek bir ayar yüzünden değil, birkaç küçük etkenin birleşiminden çıkar. Bu rehberde nedenleri
önem sırasına göre ve çözümleri adım adım anlatıyoruz. Son güncelleme: Kasım 2026.
Tel Çekmenin Nedenleri (Olasılık Sırasına Göre)
- 1. Nemli filament: En sık sebep. Nemli filament nozülde buharlaşır, plastik düzensiz akar ve sızar. Baskı sırasında çıtırtı veya kabarcık sesi duyuyorsanız ilk şüpheli budur.
- 2. Fazla yüksek nozül sıcaklığı: Plastik gereğinden akışkan olur ve nozülden kendiliğinden sızar.
- 3. Yetersiz veya yanlış retraction: Hareket öncesinde filamentin yeterince geri çekilmemesi.
- 4. Yavaş seyahat hızı: Nozül boş bölgelerden yavaş geçerse plastiğin sızması için zaman kalır.
- 5. Nozül ve donanım sorunları: Kirli veya aşınmış nozül, gevşek ekstruder.
- 6. Malzemenin kendisi: PETG ve TPU, PLA'ya göre doğal olarak daha fazla tel çeker.
Adım Adım Çözüm
Her adımda
sadece bir ayarı değiştirin ve küçük bir test modeli basın. Aynı anda birkaç şeyi değiştirirseniz hangisinin işe yaradığını anlayamazsınız.
Adım 1: Filamenti Kurutun
- PLA için yaklaşık 50°C'de 4 saat, PETG için yaklaşık 65°C'de 4-6 saat başlangıç olarak yeterlidir. Filament üreticisinin önerisine de bakın.
- Kurutmadan sonra filamenti kuru bir kutuda veya kurutucuda tutarak basın.
- Tel çekmenin yanında tabla yapışma sorunu da yaşıyorsanız genellikle nemli filament veya nozülün tablaya fazla uzak olması söz konusudur.
Adım 2: Nozül Sıcaklığını Düşürün
- Sıcaklığı 5-10°C düşürün, filamentin üreticisinin önerdiği aralığın içinde kalın.
- En iyi sıcaklığı bulmak için sıcaklık kulesi (temperature tower) basın.
- Çok düşürürseniz katman yapışması ve akış problemleri çıkabilir.
Adım 3: Retraction Ayarlayın
- Direct drive (Bambu Lab, çoğu Creality K serisi, Prusa MK4 ve çoğu yeni yazıcı): Yaklaşık 0,5-2 mm, hız 30-60 mm/s. Çoğu kişi 1 mm civarından başlar.
- Bowden (eski Ender 3 gibi): Yaklaşık 4-7 mm, hız 40-60 mm/s.
- Test: OrcaSlicer'da Calibration menüsünde Retraction test'i çalıştırın. Direct drive için 0'dan 2 mm'ye 0,1 mm adımlarla çalışır, Bowden için 1'den 6 mm'ye 0,2 mm adımlarla.
- Önce mesafeyi, sonra hızı ayarlayın. Hızı 5 mm/s adımlarla değiştirin.
- Direct drive'da 2-3 mm'nin üstüne çıkmayın, soğumuş filament ısı bloğuna çekilip tıkanma ve heat creep yapabilir.
Adım 4: Wipe ve Avoid Crossing Walls Açın
- Wipe while retracting: Nozül geri çekilirken duvar üzerinde sürüklenip damlayan plastiği orada bırakır. PrusaSlicer, OrcaSlicer ve Bambu Studio'da yazıcı veya filament retraction ayarlarındadır.
- Avoid crossing walls (perimeters): Seyahat hareketlerini modelin içinde tutar, boşluklardan geçişi azaltır. OrcaSlicer ve PrusaSlicer'da Travel altındadır. Cura'da bunun karşılığı Combing Mode'dur.
Adım 5: Seyahat Hızını Artırın
- 150-200 mm/s civarına çıkarın, CoreXY yazıcılar daha yüksek değerleri kaldırabilir.
- Nozülün boş bölgelerden hızlı geçmesi sızmaya zaman bırakmaz.
- Z-hop değerini düşük tutun, yüksek Z-hop tel çekmeyi artırabilir.
Adım 6: Donanımı Kontrol Edin
- Nozülün temiz olduğundan emin olun. Kısmi tıkanma ve aşınmış nozül sızmayı artırır.
- Ekstruder dişlisi ve filament yolunu kontrol edin.
- Tel çekme birden başladıysa nem veya nozül aşınması en olası nedendir.
- Açık kasalı yazıcılarda (A1 gibi) ortamdaki hava akımı da etkili olabilir, kapalı kasalı modellerde durum genelde daha iyidir.
Adım 7: Hâlâ Devam Ediyorsa
Flow ve Pressure Advance kalibrasyonunu kontrol edin. Sorun çözülmediyse yazıcı modeli, filament ve ayarlarınızla forumda konu açın. Sorun şablonumuz size yol gösterir.
Belirtiye Göre Teşhis
- Çok ince, zor görünen teller: Seyahat hızı düşük veya Wipe kapalı. Seyahat hızını artırın, Wipe açın.
- Parçalar arasında kalın teller: Retraction yetersiz veya kapalı. Mesafeyi 0,2 mm (Bowden'da 1 mm) artırın.
- Teller ile birlikte çıtırtı ve kabarcık: Nemli filament. Kurutun.
- Sadece PETG'de tel var: Malzemenin doğası. Sıcaklığı düşürün, retraction'ı ayarlayın. Bir miktar tel kalabilir.
- Tel çekme birden başladı: Nem veya nozül aşınması. Filamenti kurutun, nozülü kontrol edin.
- Teller ve tablaya yapışmama birlikte: Nemli filament veya Z-offset sorunu.
Malzemeye Özel Notlar
- PLA: Genelde en kolay. Çoğu zaman nem ve sıcaklık ayarıyla çözülür, bazı kurulumlarda sadece 0,2-0,4 mm retraction yeterli olabilir.
- PETG: PLA'dan daha fazla tel çeker. Kurutma, düşük sıcaklık ve retraction ayarı birlikte gerekir. Direct drive'da 0,6-1,2 mm retraction makul bir başlangıçtır.
- ABS ve ASA: Direct drive'da 1-2 mm retraction ve 30-45 mm/s hız başlangıç için uygundur. Kapalı kasa ve soğutma hızı da tel çekmeyi etkiler.
- TPU ve diğer esnek filamentler: Retraction kısa veya kapalı olmalı, hız düşük tutulmalı. Esnek filament geri çekilmek yerine sıkışır, önce nem ve sıcaklığı ayarlayın.
Hangi Dilimleyicide Ayar Nerede?
- OrcaSlicer ve Bambu Studio: Retraction filament veya yazıcı ayarlarında. Wipe while retracting aynı yerde. Avoid crossing walls ise Process ayarlarında.
- PrusaSlicer: Printer Settings altında Extruder bölümünde retraction, Print Settings altında Speed bölümünde seyahat hızı ve Travel bölümünde Avoid crossing perimeters.
- Cura: Travel bölümünde Retraction Distance ve Combing Mode. Coasting ve Outer Wall Wipe Distance de tel çekmeyi azaltmak için kullanılabilir.
Not: Verilen değerler genel başlangıç noktalarıdır. Yazıcı modeline, nozüle ve filamente göre en iyi değer değişir, test basarak kendi değerinizi bulun.

